Oct 28, 2026
سه میلیمتر فولاد ضد زنگ، به طول 2500 میلیمتر، در یک کانال U با دو خم 90 درجه و یک خم 45 درجه تا میشود و پانل تمام شده باید مستقیماً روی یک قاب برش لیزری بدون یک بار کار مجدد پیچ شود. این همان کاری است که یک دستگاه خم کن ورق فلز برای آن خریداری می شود. نه ضخیم ترین صفحه در حیاط، و نه بزرگترین تناژ در کاتالوگ.
با نتیجه گیری شروع کنید. ماشین را در اطراف سنگین ترین و طولانی ترین قطعه ای که انتظار دارید طی دو سال آینده نقل قول کنید، مشخص کنید، سپس تقریباً 20 درصد فضای سر را اضافه کنید. تناژ، طول خم، عمق گلو و نوع کنترل همه از آن قسمت منفرد ناشی می شوند. بقیه موارد، از تعداد محورهای بک گاج گرفته تا مارک پمپ هیدرولیک، ثانویه است و بعداً قابل مذاکره است.
آنچه در ادامه میآید این است که این محدودیتها چگونه محاسبه میشوند، مشخصاتی که خریداران اغلب اشتباه میخوانند، و سؤالاتی که تقریباً در هر درخواست سفارش مطرح میشوند.
یک پرس بریک با سه ظرفیت اصلی توصیف می شود و معمولاً فقط یکی از آنها قبل از ثبت سفارش به درستی مقایسه می شود.
نیرویی که ماشین باید در وسط دهانه اعمال کند با ضخامت ورق، استحکام کششی مواد، باز شدن قالب و طول خم تنظیم می شود. خمش هوا به کمترین نیرو نیاز دارد. کف کردن یا سکه زدن، جایی که پانچ مواد را به طور کامل به قالب فشار می دهد، می تواند چندین برابر بیشتر نیاز داشته باشد. به همین دلیل است که یک تناژ اسمی به تنهایی معنای کمی دارد: 100 تن با دای 16 میلی متری و 100 تن با دای 6 میلی متری دو دستگاه کاملاً متفاوت در عمل هستند.
طول اسمی در نام مدل، مانند 2500 میلی متر، حداکثر عرض قطعه کار است، اما فضای بین بدنه های جانبی کوتاه تر است. یک ماشین 2500 میلیمتری ممکن است تقریباً 2050 میلیمتر بین فریمها ارائه کند، بنابراین قطعهای با فلنجهای برگشتی عمیق میتواند از نظر فیزیکی غیرممکن باشد، حتی اگر کوتاهتر از طول اسمی باشد. عمق گلو و ارتفاع باز (نور روز) به همان اندازه که قطعه یک جعبه، کابینت یا یک کانال شکل است به جای یک نوار مسطح اهمیت دارد.
دو دستگاه با تناژ یکسان و طول یکسان، صرفاً به دلیل نحوه کنترل موقعیت رم می توانند سه برابر قیمت متفاوت باشند. فنر بک با دسته مواد، جهت دانه ها و سایش ابزار تغییر می کند، بنابراین کنترل حلقه بسته و تاج گذاری زمانی که دسته های کوچکی از کارهای متنوع را اجرا می کنید بسیار بیشتر از زمانی که یک قطعه را در تمام روز اجرا می کنید اهمیت دارد.
نیروی خمش هوا را می توان با فرمولی که سازندگان ترمز فشاری برای چندین دهه منتشر کرده اند تخمین زد: نیروی بر متر بر حسب کیلونیوتون برابر با 650 ضرب در مربع ضخامت ورق، تقسیم بر دهانه V-die است. برای فولاد نرم، دهانه قالب معمولاً هشت برابر ضخامت ورق در نظر گرفته می شود. جدول زیر این فرمول را در محدوده ضخامتی که اکثر مغازههای تولید نقل میکنند اعمال میکند.
| ضخامت ورق | دهانه V-Die | نیرو در هر متر | برای خم شدن 2.5 متر نیرو وارد کنید |
|---|---|---|---|
| 1.0 میلی متر | 8 میلی متر | 8 تن در متر | 21 تن |
| 2.0 میلی متر | 16 میلی متر | 17 تن در متر | 42 تن |
| 3.0 میلی متر | 25 میلی متر | 25 تن در متر | 62 تن |
| 4.0 میلی متر | 32 میلی متر | 33 تن در متر | 83 تن |
| 6.0 میلی متر | 50 میلی متر | 50 تن در متر | 124 تن |
| 8.0 میلی متر | 64 میلی متر | 66 تن در متر | 166 تن |
| 10.0 میلی متر | 80 میلی متر | 83 تن/m | 207 تن |
جدول را به عنوان یک نقطه شروع به جای یک پاسخ نهایی در نظر بگیرید. خمیدگی های عمیق، دهانه های قالب کوچک، درجه های کششی بالا و طول های کوتاه فلنج، همگی تناژ مورد نیاز را به سمت بالا می راند، در حالی که خم شدن تنها انتهای یک قسمت بلند، بار را به سمت مرکز قوچ می برد، که دقیقاً همان جایی است که انحراف بیشتر آسیب می زند.
تناژ فقط نیمی از مشخصات است. نیمه دیگر تصمیم می گیرد که آیا قطعه کار اصلاً قابل بارگیری، خم شدن و برداشتن است یا خیر. قبل از امضای این موارد کار کنید:
اینجا جایی است که بیشتر تفاوت قیمت نشان میدهد و پاسخ درست به ترکیب شغل شما بستگی دارد تا بودجه شما.
ماشین های خم کن هیدرولیک معمولی از یک توقف مکانیکی عمق و یک گیج پشتی با تنظیم دستی استفاده کنید. هنگامی که کار تکراری است، اغلب خمیدگی های 90 درجه ساده است و اپراتور می تواند اصلاحات را شماره گیری کند، آنها انتخاب معقولی هستند. راه اندازی زمان می برد و به تجربه اپراتور بستگی دارد، اما نگهداری سیستم مکانیکی ساده و ارزان است.
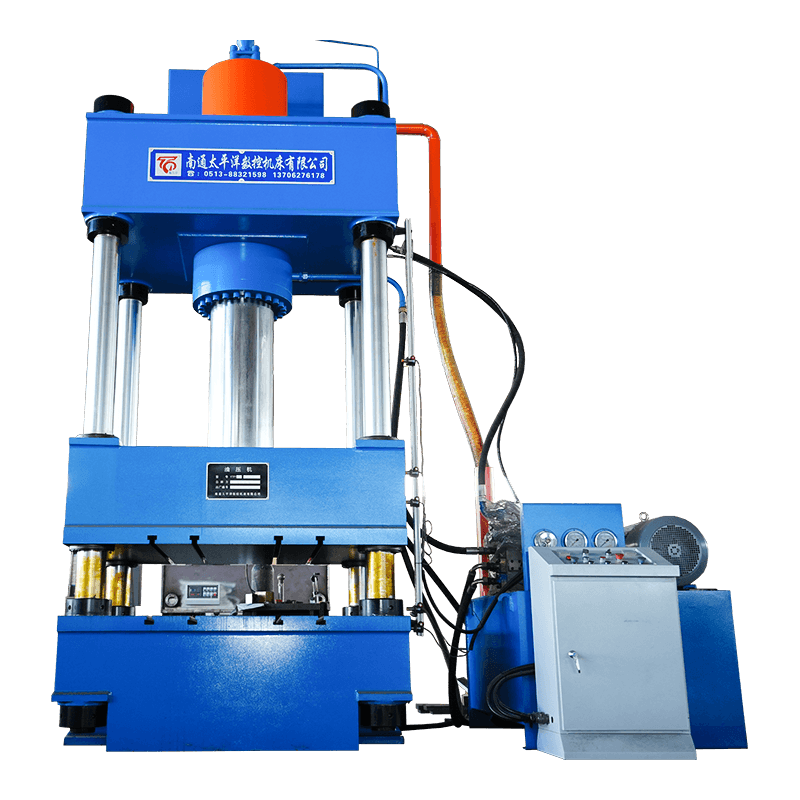
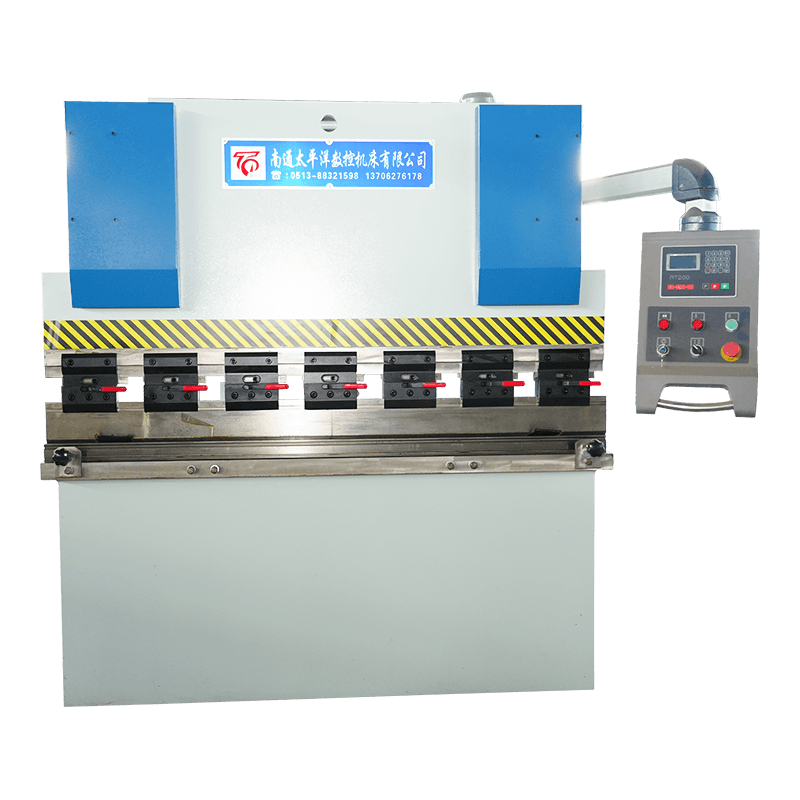
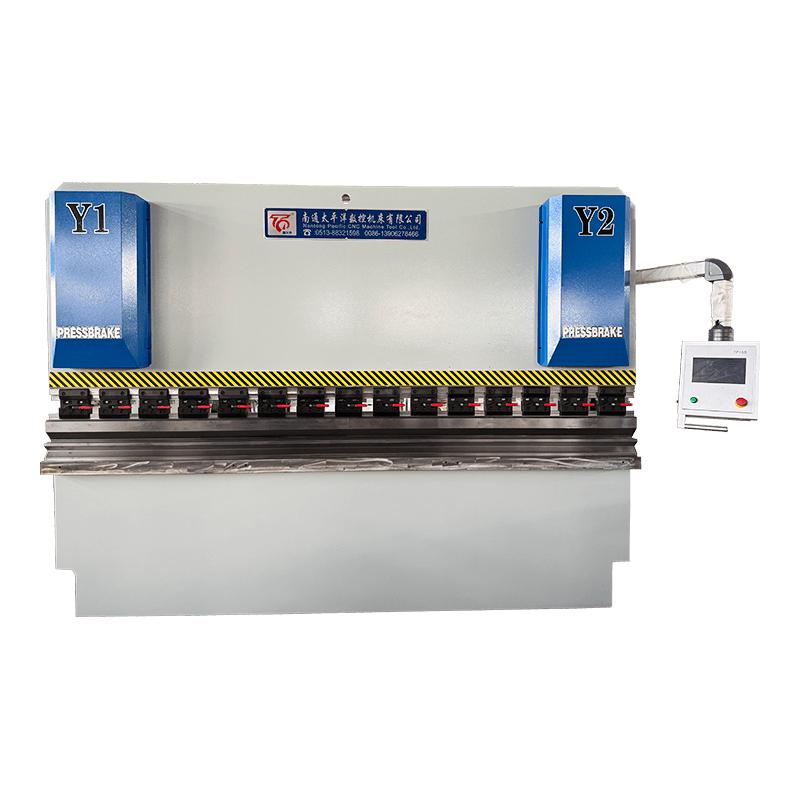
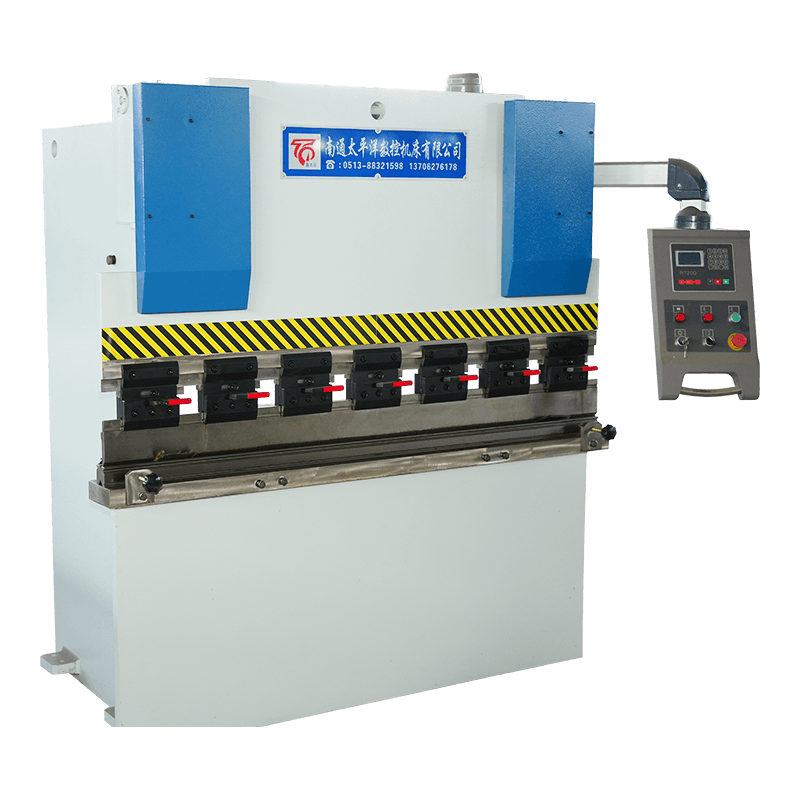 دستگاه خم کن ورق هیدرولیک سری WC67Y یک پرس ترمز مقرون به صرفه NC با کنترل E21 یا RT200، مناسب برای ساخت، تهویه مطبوع و تولید عمومی. مشاهده محصول →
ماشین های CNC سنکرون شفت پیچشی دو سیلندر را با یک میله پیچشی به هم وصل کنید تا هر دو انتهای قوچ با هم حرکت کنند و یک کنترل عددی برای عمق قوچ و موقعیت پشتی اضافه کنید. آنها زاویه را بهتر از یک توقف صرفاً مکانیکی نگه میدارند، برنامهها را برای کارهای تکراری ذخیره میکنند، و دستههای ترکیبی را به مراتب راحتتر و با هزینه متوسطی مدیریت میکنند.
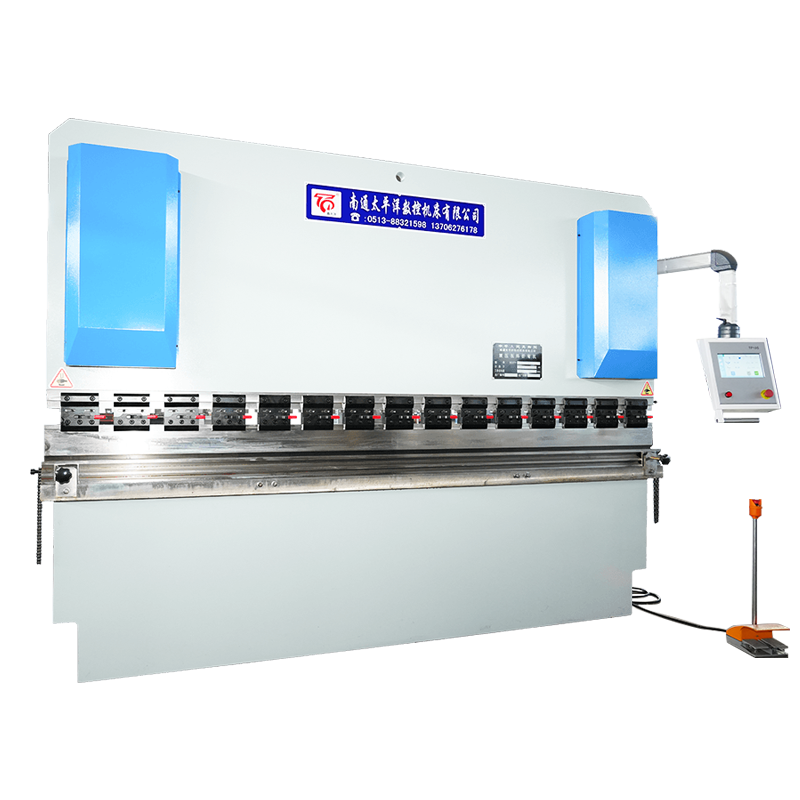 دستگاه خم کن هیدرولیک CNC همگام محور پیچشی سری WC67K پرس ترمز CNC میان رده با کنترل TP10S یا DA41T، بین گزینه های سروو چرخشی و الکتروهیدرولیک قرار گرفته است. مشاهده محصول →
دستگاه های سروو CNC الکترو هیدرولیک هر سیلندر را در یک حلقه بسته با استفاده از دریچههای متناسب و مقیاسهای خطی کنترل کنید، بنابراین موقعیت رم به جای فرض شده اندازهگیری میشود و کنترل میتواند برای برگشت فنری و انحراف در پرواز تصحیح کند. زمانی که تلورانس زاویه کم است، زمانی که دسته ها کوچک و مخلوط هستند، یا زمانی که یک اپراتور مجبور است چندین ماشین را راه اندازی کند، آنها پاسخ صحیح هستند.
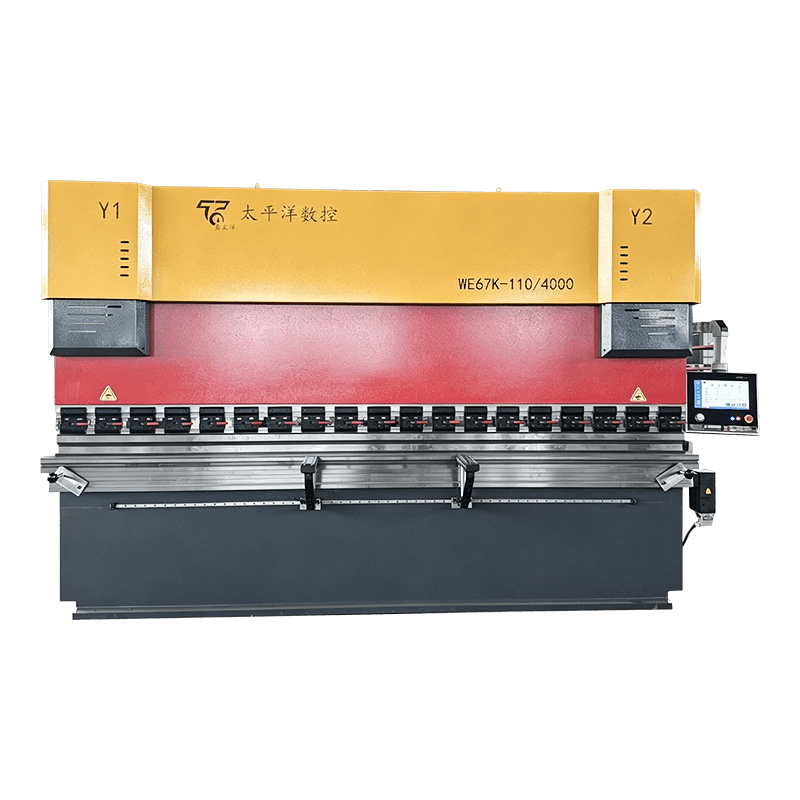 دستگاه خم کن هیدرولیک سروو CNC سری WE67K پرس ترمز با دقت بالا با کنترل حلقه بسته و گزینه های Delem، ESA یا Cybelec برای کارهای پیچیده ورق فلزی. مشاهده محصول →
اگر هنوز در حال وزن کردن وسط آن محدوده هستید، مقایسه عملی انواع درایوها و اینکه هر کدام از آنها سود میکنند در این راهنما پوشش داده شده است. انتخاب دستگاه خم کن صفحه CNC مناسب .
ضخامت یکسان و قالب یکسان می تواند به نیروی بسیار متفاوتی نیاز داشته باشد که بستگی به این دارد که پانچ تا چه اندازه در ماده حرکت می کند. خمش هوا، جایی که ورق فقط با شانه های قالب برخورد می کند، خط پایه است. ته و سکه زدن این رقم را چند برابر می کند و ضریب این است که چرا ماشینی که 4 میلی متر به راحتی در هوا خم می شود ممکن است با همان ورق زیر ابزار سکه زنی دست و پنجه نرم کند.
نتیجه عملی ساده است. اگر تناژ را برای خمش هوا بخرید و بعداً برای ضربه زدن به شعاع داخلی محکم به ابزار سکهای روی بیاورید، ممکن است در کاری که فکر میکردید در آن مناسب است خارج از ظرفیت نامی دستگاه باشید.
درک هندسه ناحیه خمشی بیشتر تصمیمات مشخصات فوق را توضیح می دهد. نوک پانچ ورق را به دهانه V قالب فشار می دهد. شانه های قالب شعاع داخلی را تنظیم می کنند. دهانه قالب هم نیروی مورد نیاز و هم حداقل طول فلنج را تعیین می کند.
بیشتر اختلافات پس از تحویل از مشخصات ناقص به جای دستگاه معیوب ناشی می شود. یک پرس و جو مفید شامل درجه مواد و محدوده ضخامت، حداکثر طول خم، کوچکترین شعاع داخلی، حداقل فلنج، تحمل زاویه بر حسب درجه، استاندارد ابزاری که می خواهید استفاده کنید، و استاندارد ایمنی که دستگاه باید رعایت کند را بیان می کند. در اروپا، ترمزهای پرس هیدرولیک معمولاً بر اساس استاندارد EN 12622 مشخص می شوند. خریداران در مناطق دیگر باید نیاز محلی معادل را به صراحت بیان کنند.
یک سوال ارزش پرسیدن قبل از امضا کردن را دارد. از تامین کننده بخواهید تا تناژ موجود در تمام طول اسمی را تأیید کند، نه فقط در وسط دهانه، و بیان کند که چگونه دستگاه انحراف قوچ را جبران می کند. یک تولید کننده با مهندسی داخلی، مانند ماشین ابزار CNC Nantong Pacific ، باید بتواند هر دو را به صورت کتبی پاسخ دهد.
با فشار دادن مواد بین پانچ و قالب، ورق مسطح را به زاویه ها، کانال ها، جعبه ها و پروفیل های منحنی تشکیل می دهد. کاربردهای معمولی عبارتند از محفظه ها، کانال کشی، براکت ها، قطعات شاسی، پانل های سقف و دیوار، و هر قسمتی که فضای خالی باید به شکل سه بعدی در بیاید.
برای خمش هوا، 650 را در مربع ضخامت ضرب کنید، بر دهانه V-die تقسیم کنید و در طول خمش بر حسب متر ضرب کنید. سپس یک فاکتور ماده را اعمال کنید: تقریباً 1.5 برای فولاد ضد زنگ و 0.5 تا 0.6 برای آلومینیوم. اگر انتظار دارید از ابزار coining استفاده کنید فضای سر را اضافه کنید.
ماشینهای هیدرولیک معمولی برای کارهای ساده و تکراری 90 درجه مناسب هستند که زمان راهاندازی آن حیاتی نیست. ماشینهای CNC، بهویژه انواع سروو الکتروهیدرولیک، زمانی که ترکیب کار متفاوت است، تحمل زاویه تنگ است یا همان اپراتور بیش از یک دستگاه را اجرا میکند، هزینههای خود را پرداخت میکنند.
ترک خوردگی معمولاً از خم شدن در لبه های برش خورده یا برش لیزری با شعاع داخلی بسیار کوچک برای مواد یا از یک خط خمشی که در امتداد جهت غلتش قرار دارد ایجاد می شود. اسپرینگ بک ذاتی خمش هوا است و با استحکام کششی رشد می کند، بنابراین به اصلاح بیش از حد خمش یا اصلاح زاویه حلقه بسته نیاز دارد.
این می تواند، به شرطی که دستگاه دارای تناژ کافی برای ضخیم ترین کار و طول کافی برای طولانی ترین کار باشد، و به شرطی که بپذیرید که مواد نازک ممکن است به ابزارهای متفاوتی نیاز داشته باشد. ورقه نازک به یک قالب باریک و اغلب مشت تیزتر نیاز دارد. ورق ضخیم نیاز به قالب گسترده و تناژ بالاتر دارد.
صافی قوچ و ترک های قاب، نشت هیدرولیک، آب بندی سیلندر، وضعیت میله پیچشی یا شیرهای سرو، در دسترس بودن کنترلر و پشتیبانی از قطعات یدکی را بررسی کنید. ابزارها اغلب بیشتر از ماشین ارزش دارند، بنابراین تأیید کنید که پانچ و قالب مطابقت دارند و از نقطهای که زاویه نگه داشته شده است فرسوده نشدهاند.
محصولات مرتبط $ $
با ما تماس بگیرید
آدرس کارخانه
پارک صنعتی Xichang ، شهر چنگدونگ ، Haiancity ، شهر Nantong ، استان جیانگسو ، چین
ایمیل
تلفن
+86-13906278466
کد QR