Oct 20, 2026
فولاد نرم شش میلی متری، 3000 میلی متر طول، 250 قطعه در ماه. این سه عدد بیشتر از هر بروشور در مورد ماشین خم کن هیدرولیکی تصمیم میگیرند: ضخامت تناژ را تعیین میکند، طول خم تیر را تعیین میکند، و اندازه دسته تعیین میکند که آیا یک میله پیچشی مکانیکی یا یک شیر سروو حلقه بسته ارزش پرداخت را دارد.
پاسخ کوتاه این است که سروو ماشینهای هیدرولیک ساده، CNC و الکتروهیدرولیک همگامشده با پیچش بهتر یا بدتر از یکدیگر نیستند - آنها برای کارهای متفاوتی طراحی شدهاند. صفحه ضخیم در دوره های طولانی برای ترمز پرس هیدرولیک ساده با توقف عمق مکانیکی مناسب است. ورق نازک در دورههای کوتاه با تلرانسهای زاویه تنگ جایی است که همگامسازی سروو قیمت خود را تنها در زمان راهاندازی به دست میآورد. میله پیچشی CNC در وسط قرار دارد و ماشینی است که اکثر کارگاه ها واقعاً خریداری می کنند. بقیه این مقاله در مورد تأیید آن تقسیم در برابر قطعات خودتان است.
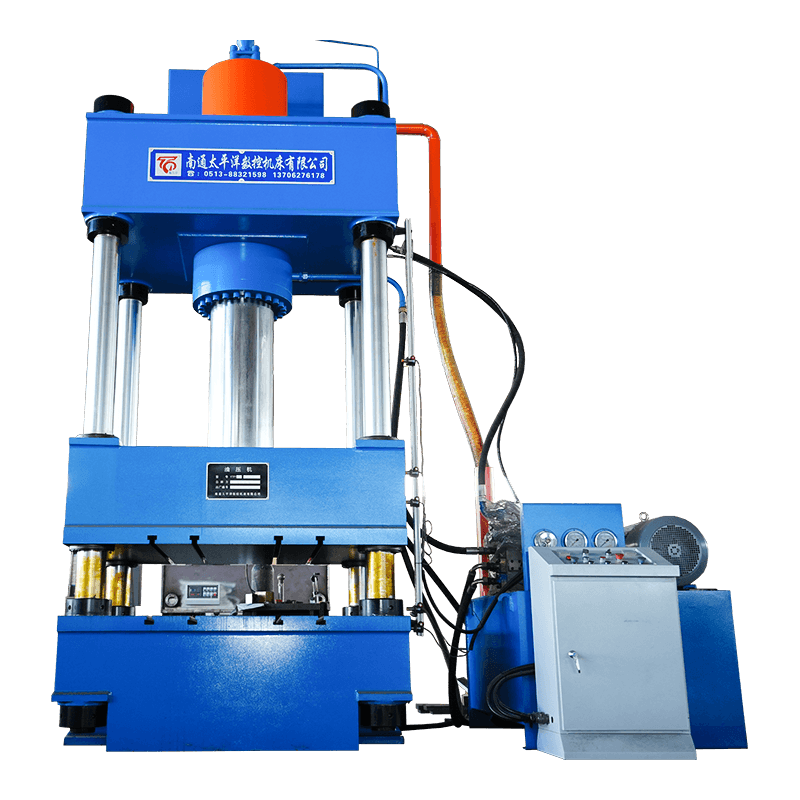
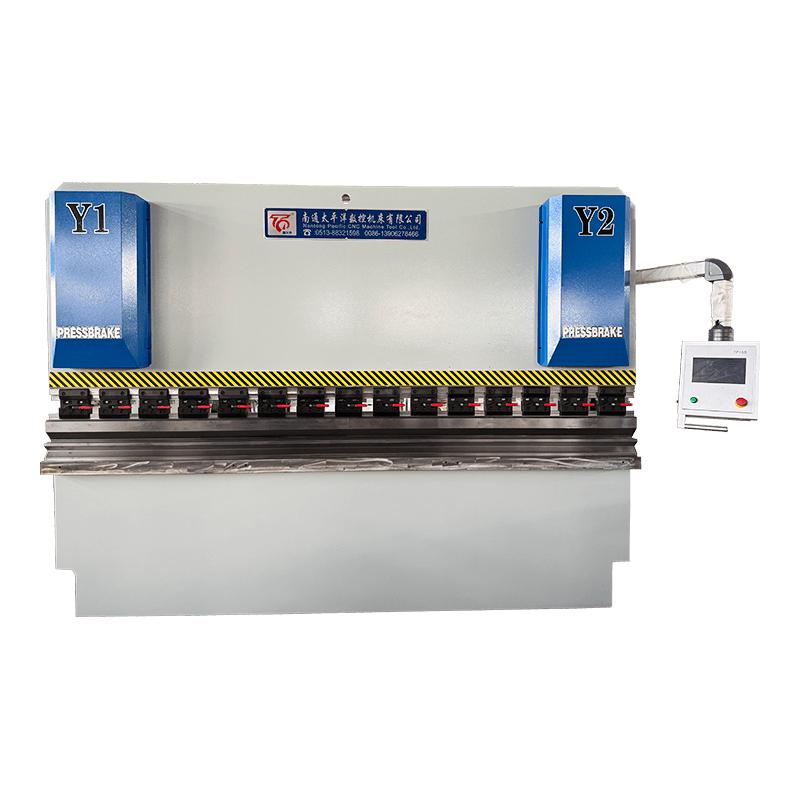
ترمز فشاری پرس با توقف عمق غیرمعمول دقیق است. دو قاب جانبی دارای یک تخت پایینی ثابت هستند که قالب را نگه می دارد. دو سیلندر هیدرولیک در قسمت بالایی قاب، قوچ را که پانچ را حمل می کند، هدایت می کند. یک پمپ روغن را از طریق یک بلوک سوپاپ تحویل می دهد، قوچ به سمت پایین به یک موقعیت برنامه ریزی شده حرکت می کند، و زاویه خمش از فاصله ای که پانچ وارد قالب می شود حاصل می شود. هیچ "تنظیم زاویه" ثابتی در هیچ کجای دستگاه وجود ندارد - فقط عمق و واکنش مواد به آن.
سه چیز تعیین می کند که آیا خمش هزار بار تکرار می شود: قوچ در هنگام پایین آمدن چقدر موازی می ماند، عمق چقدر دقیق اندازه گیری می شود، و اینکه آیا بستر برای انحراف ناشی از نیروی خمشی جبران می شود. فشار سیستم روی ماشینهایی از این نوع معمولاً در محدوده 200 تا 300 بار قرار میگیرد، اما فشار چیزی نیست که کیفیت را کنترل میکند - موقعیت است.
موازی سازی جایی است که سه خانواده ماشین از هم جدا می شوند. یک ماشین هیدرولیک ساده سطح قوچ را از طریق یک اتصال مکانیکی و توقف های ثابت نگه می دارد. یک ماشین همگام با پیچش، دو سیلندر را با یک شفت پیچشی به هم متصل می کند و از یک محور CNC برای عمق استفاده می کند. یک سروو ماشین الکتروهیدرولیک به هر سیلندر دریچه متناسب و مقیاس خطی خود را می دهد، بنابراین دو طرف به طور مستقل چندین بار در ثانیه اصلاح می شوند.
این تفاوت به عنوان زمان راه اندازی و به عنوان تحمل روی ورق نازک نشان داده می شود. در یک ماشین پیچشی، تغییر ماده یا زاویه به معنای مقادیر جدید عمق و یک خم آزمایشی است. در دستگاه سروو این مقادیر در برنامه وجود دارند و Y1/Y2 حلقه بسته هستند، که وقتی 30 قسمت مختلف را در هفته در ورق 1.5 میلی متری اجرا می کنید اهمیت دارد.
| ویژگی | هیدرولیک ساده WC67Y | CNC همگام پیچشی WC67K | سروو CNC الکترو هیدرولیک WE67K |
|---|---|---|---|
| همگام سازی رم | پیوند مکانیکی | محور پیچشی به اضافه توقف های مکانیکی | سوپاپ سرو به علاوه مقیاس های خطی در هر سیلندر |
| کنترل عمق | چرخ دستی یا NC ساده | محور Y CNC، موتوری | CNC با حلقه بسته Y1/Y2 |
| راه اندازی قسمت جدید | طولانی ترین، تنظیم شده توسط خم آزمایشی | متوسط، زوایای ذخیره شده در برنامه | کوتاهترین و قابل تکرارترین مقادیر |
| بهترین تناسب | صفحه ضخیم، پروفیل های ساده، حجم کم | دسته های مخلوط در یک کارگاه عمومی | ورق نازک، زوایای محکم، کار را تکرار کنید |
| هزینه نسبی | پایین ترین | وسط | بالاترین |
در جایی که حد وسط کافی است، ماشین محور پیچشی معمولاً خرید معقولی است: ترکیب گسترده ای از فولاد ملایم و کار ضد زنگ را انجام می دهد، تنظیمات زاویه را در یک برنامه نگه می دارد و قیمت یک سیستم سروو را تحمل نمی کند.
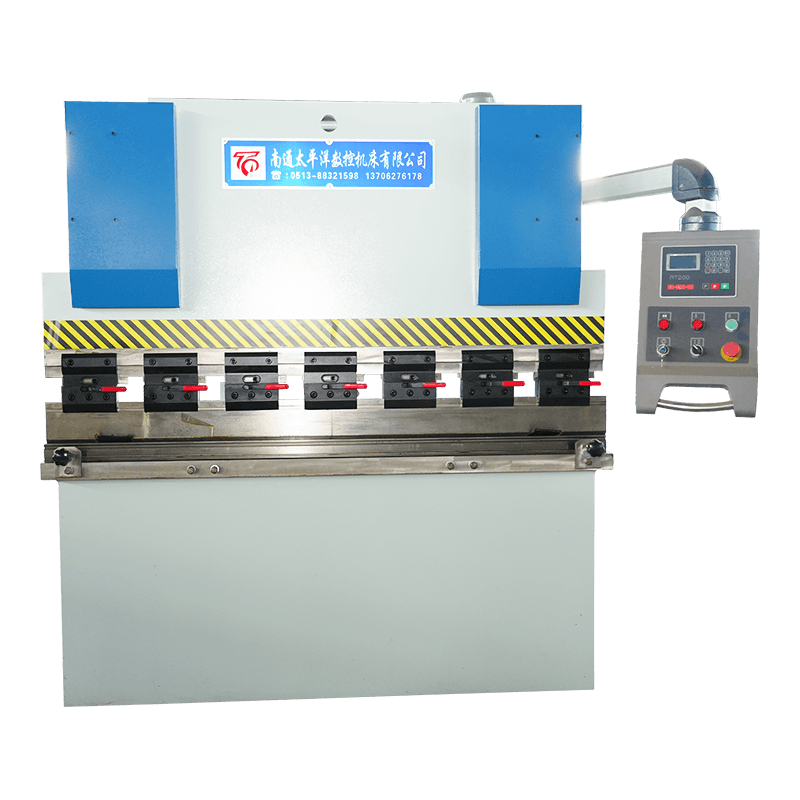
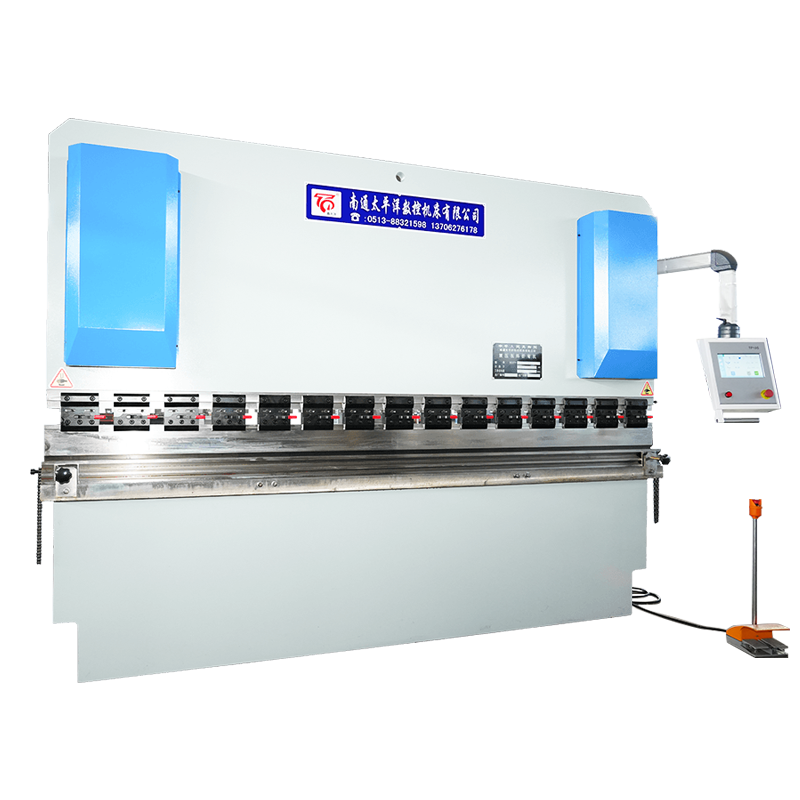 ترمز فشاری هیدرولیک CNC سنکرون محور پیچشی WC67K یک پرس ترمز CNC میان رده برای کار مخلوط فولاد ملایم و ضد زنگ، با برنامه های زاویه ذخیره شده و گیج پشتی و ضربه ای با کنترل سروو. مشاهده محصول →
تناژ سلیقه ای نیست. برای خمش هوا در فولاد ملایم، فرمول کارگاهی P (تن در متر) ≈ 65 × t² / V است که t ضخامت صفحه و V دهانه قالب است. نقطه شروع معمول V = 8 × t است. بنابراین یک صفحه 6 میلی متری روی یک قالب 48 میلی متری کار می کند و تقریباً به 49 تن در متر نیاز دارد. در عرض یک خم 3000 میلی متری که حدود 146 تن است، بنابراین یک دستگاه 160 تا 200 تنی کار را با حاشیه کاری پوشش می دهد.
برای مغازههایی که ورقهای سنگینتر را در پروفیلهای ساده خم میکنند، یک ماشین هیدرولیک معمولی با یک گیج پشتی موتوری کار را بدون پرداخت هزینه برای همگامسازی سروو پوشش میدهد.
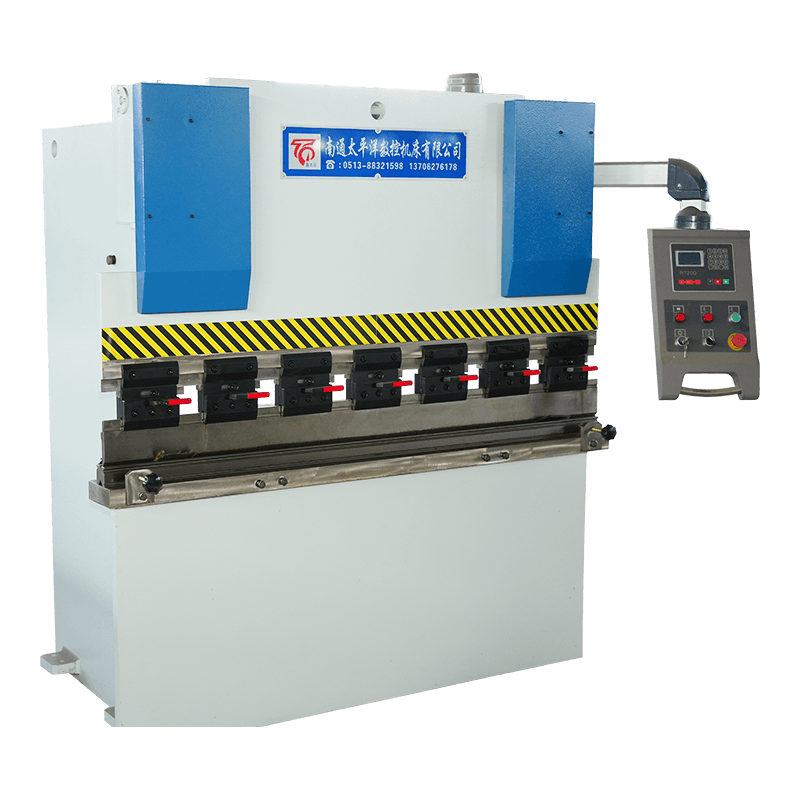 ترمز پرس ورق فلزی هیدرولیک سری WC67Y NC پرس ترمز هیدرولیک NC مقرون به صرفه برای صفحه سنگین تر و پروفیل های ساده، با ذخیره سازی برنامه E21 یا RT200 و جبران دستی اختیاری. مشاهده محصول →
بیشتر شکایات زاویه به چهار علت برمی گردد و تنها یکی از آنها سیستم کنترل دستگاه است. اولین مورد انحراف است: تحت بار، قوچ در وسط به سمت بالا خم می شود و تخت به سمت پایین خم می شود، بنابراین یک خم کامل در مرکز نسبت به انتها عمیق تر می شود. تاج گذاری - مجموعه ای از گوه ها یا جبران هیدرولیک در بستر - راه حل استاندارد است و اگر به طور معمول نزدیک به ظرفیت کامل خم می شوید، باید در لیست مشخصات شما باشد.
دوم تنوع مواد است. تلورانس ضخامت ورق به این معنی است که دو ورق از سیم پیچ های مختلف می توانند در یک عمق رم به طور متفاوت خم شوند، به همین دلیل است که خمش هوا همیشه به یک قطعه آزمایش در شروع یک دسته نیاز دارد. سومین فنر پشتی است که با استحکام کششی بالا میرود - نمرات ضد زنگ و با استحکام بالا به میزان قابل توجهی بیشتر از فولاد نرم به عقب برمیگردند و به خمش بیش از حد یا اصلاح زاویه نیاز دارند. چهارم دمای روغن است: ماشینی که صبح سرد و تا بعد از ظهر گرم کار می کند، اگر مقدار عمق در کنترل جبران نشود، می تواند جابجا شود. در دستگاه سروو سنکرون شده که دریفت به طور مداوم اصلاح می شود. در ماشین پیچشی اینطور نیست.
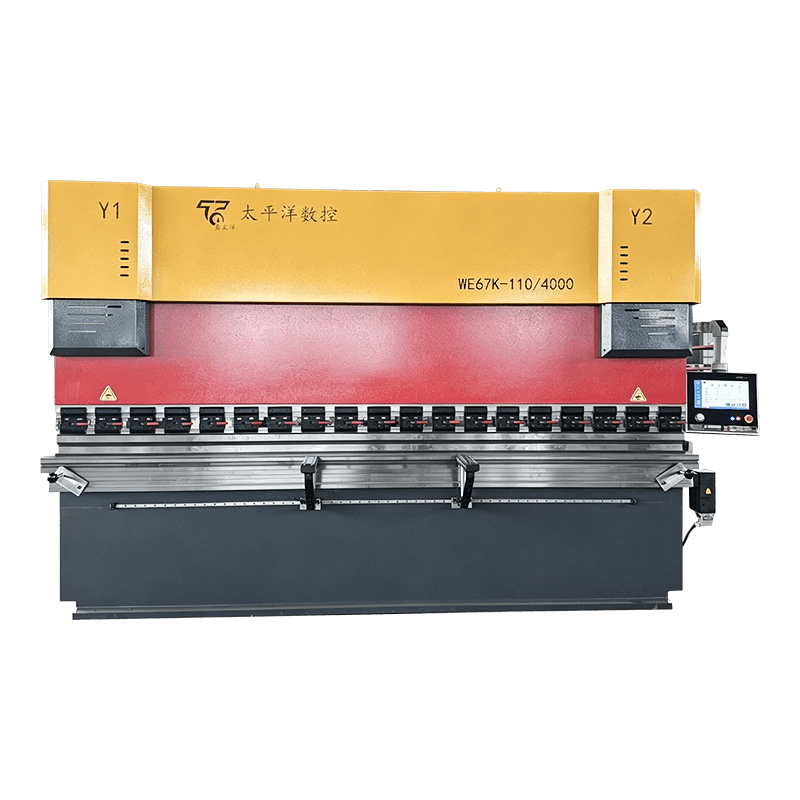 ترمز پرس CNC سروو هیدرولیک WE67K پرس ترمز همگام سروو با دقت بالا با گیج عقب چند محوره و اصلاح مداوم برای دقت خمش ثابت در طول کار. مشاهده محصول →
ترمزهای پرس هیدرولیک در مکان های قابل پیش بینی از کار می افتند و تقریباً همه خرابی های گران قیمت با خرابی های ارزان شروع می شوند. مدار هیدرولیک، همگام سازی و گیج عقب اکثر توقف های برنامه ریزی نشده را تشکیل می دهند، و یک روال هفتگی کوتاه اکثر آنها را قبل از اینکه به تعطیلی تولید تبدیل شوند، گرفتار می کند. ما راهنمای تعمیر و نگهداری دستگاه خم کن هیدرولیک برنامه کامل را پوشش می دهد. این پنج مورد ارزش انجام اول هستند.
دو دستگاه با تناژ و طول خم یکسان می توانند خریدهای بسیار متفاوتی باشند، زیرا شماره تیتر چیزی در مورد کنترل، تاج گذاری یا آزمون پذیرش نمی گوید. قبل از مقایسه قیمت ها موارد زیر را روی کاغذ بیاورید.
| مورد | چه چیزی را بیان کنیم | چرا مهم است |
|---|---|---|
| نیروی نامی | تناژ در باز شدن قالب و استحکام مواد مشخص شده | از اضافه بار زمانی که بعداً قالب باریک تری را قرار می دهید، جلوگیری می کند |
| طول خم شدن | موقعیت های خمشی تمام طول و خارج از مرکز | انحراف قاب در انتها بدترین است |
| تکرارپذیری زاویه | تعداد خم های تست و تحمل پذیرفته شده | تنها چکی که منعکس کننده تولید واقعی است |
| ایمنی | پرده نور، کنترل دو دستی، حفاظت دریچه امدادی | الزامات قانونی و حفاظت از اپراتور |
| مستندات | شماتیک هیدرولیک، نمودار سیم کشی، پشتیبان گیری از پارامترها | زمان عیب یابی را به نصف کاهش می دهد |
| قطعات یدکی | کیت های مهر و موم، عناصر فیلتر، اجزای گیج عقب | زمان از کار افتادن بستگی به آنچه از قبل در قفسه شما وجود دارد |
برای مرجع، Nantong Pacific CNC Machine Tool هر سه معماری - هیدرولیک ساده، سروو الکتروهیدرولیک همگام با پیچش - را در Haian، Jiangsu، و صادرات به آسیای جنوب شرقی، اروپا، ایالات متحده و خاورمیانه میسازد. می توانید مرور کنید محدوده کامل پرس ترمز در کنار قیچی، ماشینهای نورد و پرسها، که به زمانی کمک میکند که یک تامینکننده به جای یک ماشین، کل خط تولید را پوشش دهد.
قسمت هیدرولیک درایو را توصیف می کند: فشار روغن قوچ را حرکت می دهد. CNC کنترلی را توصیف می کند که عمق رم، موقعیت گیج پشتی و گاهی اوقات تاج گذاری را تنظیم می کند. بیشتر ترمزهای پرس هیدرولیک مدرن به نوعی CNC هستند، بنابراین این دو اصطلاح به جای رقابت با یکدیگر همپوشانی دارند.
از P (t/m) ≈ 65 × t² / V برای فولاد ملایم، با V = 8 × t استفاده کنید. یک صفحه 6 میلی متری روی یک قالب 48 میلی متری به حدود 49 تن در متر نیاز دارد، بنابراین یک خم 3000 میلی متری تقریباً به 146 تن نیاز دارد - یک دستگاه 160 تا 200 تن آن را با حاشیه پوشش می دهد.
حرکت قیمت با تناژ، طول خم، تعداد محورهای CNC، تاج و ابزار. پس از هماهنگ سازی سروو و اضافه شدن یک کنترل محور 3 1 یا 4 1، دو دستگاه هم اندازه می توانند از هم دور فرود آیند، بنابراین از نقشه های قطعه خود درخواست کنید.
فاصله کارخانه سازنده را رعایت کنید و حداقل سالی یکبار نمونه روغن بگیرید. گرما، گرد و غبار و آب از علل معمول تخریب زودهنگام هستند و معمولاً عناصر فیلتر بیشتر از خود روغن نیاز به تعویض دارند.
بله، اما گریدهای ضد زنگ و با استحکام بالا نسبت به فولاد نرم به نیروی بیشتر و جبران فنری بیشتر نیاز دارند. اندازه دستگاه را برای سخت ترین مواد در حجم کاری قابل پیش بینی خود به جای کار فولاد ملایم امروزی اندازه کنید.
پرده های نوری یا حفاظ های لیزری در شکاف ابزار، کنترل دو دستی، یک شیر کمکی که از مدار هیدرولیک در برابر اضافه بار محافظت می کند، و توقف های مکانیکی روی رام. قبل از ارسال، تأیید کنید که دستگاه دارای گواهینامه مورد نیاز در بازار شما است.
محصولات مرتبط $ $
با ما تماس بگیرید
آدرس کارخانه
پارک صنعتی Xichang ، شهر چنگدونگ ، Haiancity ، شهر Nantong ، استان جیانگسو ، چین
ایمیل
تلفن
+86-13906278466
کد QR