
Sep 23, 2026
قیچی صفحه هیدرولیک فقط یک ابزار نیست، بلکه ستون فقرات هر خط تولید ورق فلزی جدی است. برخلاف جایگزینهای مکانیکی یا لیزری، از مایع تحت فشار برای تولید نیروی ثابت استفاده میکند و لبههای مربعی و بدون سوراخ را روی مواد تا ضخامت ۲۵ میلیمتر بدون مناطق تحت تأثیر حرارت ایجاد میکند. بر اساس داده های صنعت از انجمن آهنگری و پرس کردن تجهیزات چین، قیچی های هیدرولیک بیش از 60 درصد از تاسیسات برش صفحه صنعتی در تولید تجهیزات سنگین را تشکیل می دهند، دقیقاً به این دلیل که قدرت خام را با دقت تکرارپذیر ترکیب می کنند.
یک برش صفحه هیدرولیک بر اساس اصل پاسکال عمل می کند: یک موتور الکتریکی یک پمپ هیدرولیک را به حرکت در می آورد که روغن را به داخل یک سیلندر هل می دهد. پیستون سیلندر به تیغه بالایی نیرو وارد می کند که برای برش مواد به تیغه پایینی ثابت فرود می آید. کل چرخه - بستن، برش، جمع کردن - توسط یک بلوک شیر و اغلب توسط یک کنترلر CNC در مدل های مدرن کنترل می شود.
اجزای اصلی و نقش آنها:
درک این قسمت ها هنگام تشخیص مشکلات رایج مانند تیغه های خزنده یا بریدگی های ناهموار کمک می کند - موضوعاتی که در عیب یابی دستگاه برش صفحه معمولی .
این تصمیم اغلب به سه عامل بستگی دارد: ضخامت مواد، حجم تولید و کیفیت لبه. در زیر مقایسه ای مبتنی بر داده بر اساس بررسی 120 مغازه تولیدی در آمریکای شمالی و اروپا ارائه شده است (مجله Fabricating & Metalwیاking Magazine، 2025).
خوراکی های کلیدی: قیچیهای هیدرولیک کمترین هزینه را برای صفحات با ضخامت متوسط تا 3 میلیمتر ارائه میکنند در حالی که اعوجاج حرارتی صفر تولید میکنند. لیزر در خطوط پیچیده و ورقه های نازک برتر است، اما هزینه عملیاتی آن زمانی که ضخامت بیش از 6 میلی متر باشد، به شدت افزایش می یابد. برای اکثر ساخت و سازهای سازه و کاربردهای برشی عمومی، برش صفحه هیدرولیک اقتصادی ترین و قابل اعتمادترین راه حل باقی می ماند.
هر برش صفحه هیدرولیک به یکی از دو دسته ساختاری تقسیم می شود: گیوتین (پرتو متحرک) or پرتو نوسان . این انتخاب بر روی ردپا، فاصله تیغه و توانایی رسیدگی به صفحه سنگین تأثیر می گذارد.
در طراحی گیوتین، تیغه بالایی به صورت عمودی در داخل ریلهای راهنما حرکت میکند و زاویه چنگک ثابت را تضمین میکند. این اجازه می دهد تا صفحات بسیار ضخیم (تا 40 میلی متر در برخی تنظیمات) را با اعوجاج کمتر برش دهید. جنبه منفی: قاب سنگین تر است و به پایه عمیق تری نیاز دارد. تولیدکنندگانی مانند Nantong Pacific یک پیشنهاد می دهند 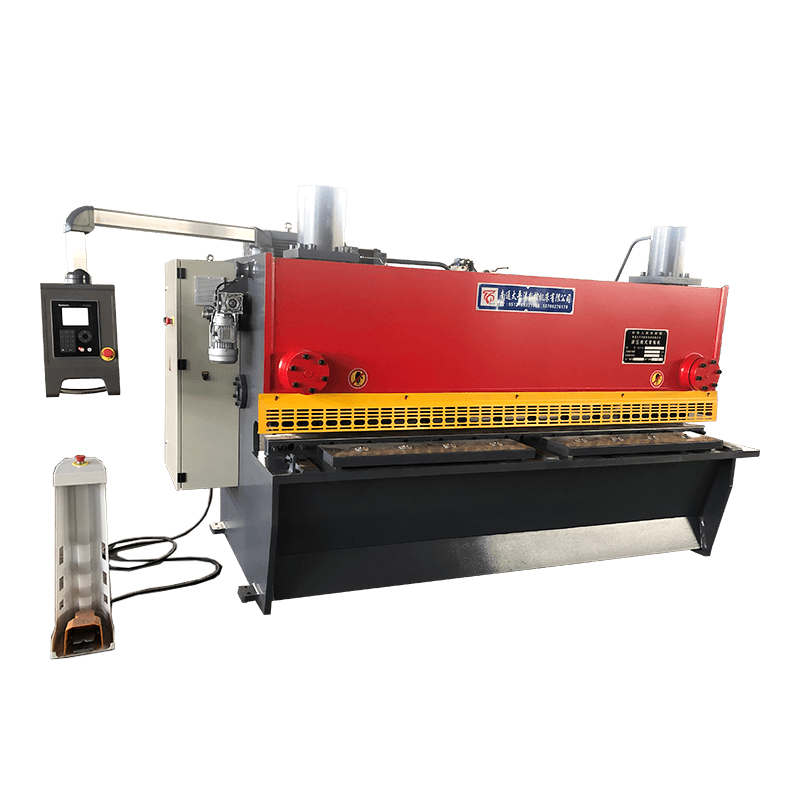 دستگاه برش گیوتین هیدرولیک CNC سری QC11Y/K این برش گیوتینی در برش صفحات ضخیم با حداقل اعوجاج برتری دارد و آن را برای تولید دسته ای با گیج پشتی قابل برنامه ریزی و نگهدارنده های کنترل شده توسط سروو ایده آل می کند. مشاهده محصول → با یک گیج پشتی قابل برنامه ریزی و نگهدارنده های کنترل شده توسط سروو که آن را برای تولید دسته ای ایده آل می کند.
برش پرتو نوسانی تیغه بالایی را به صورت یک قوس در اطراف یک نقطه محوری حرکت می دهد. این وزن فریم را کاهش می دهد و دسترسی به ناحیه تیغه را بهبود می بخشد. برای ورق های نازک تر (0.5-16 میلی متر) و فضاهای تنگ بسیار عالی است. را 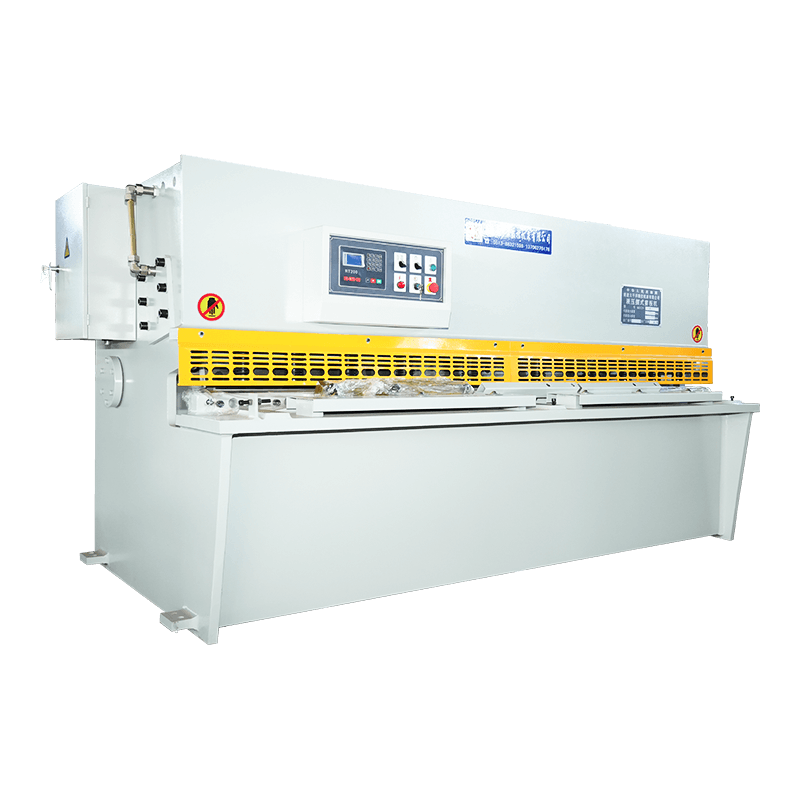 دستگاه برش پرتو چرخشی هیدرولیک CNC سری QC12Y/K این برش پرتو چرخشی که برای ورق های نازک (0.5 تا 16 میلی متر) طراحی شده است، سرعت برش بالا، ردپای فشرده و کنترل دقیق CNC را برای ساخت فولاد سبک ارائه می دهد. مشاهده محصول → سرعت برش بالا و ردپای کوچکتر را ارائه می دهد که در صنایع ساخت فولاد سبک و خودروسازی محبوبیت دارد.
| ویژگی | گیوتین (QC11Y/K) | پرتو چرخشی (QC12Y/K) |
|---|---|---|
| حداکثر ضخامت برش (معمولی) | 40 میلی متر | 16 میلی متر |
| تنظیم فاصله تیغه | هیدرولیک، سروو کنترل شده | دستی یا موتوری |
| وزن قاب | سنگین (نیاز به کف تقویت شده) | فندک (کف صنعتی استاندارد) |
| سرعت برش | 5-12 ضربه در دقیقه | 10-20 ضربه در دقیقه |
| بهترین برای | صفحه سنگین، فولاد ساختاری | ورق فلزی، گیج سبک/متوسط |
انتخاب بین آنها فقط مربوط به ماشین نیست، بلکه به ترکیب مواد، فضای کف و توان مورد انتظار شما مربوط می شود. برای یک مرور کلی جامع، ما را بخوانید مقدمه ای بر ماشین های برش صفحه .
سنجیدن این عوامل در برابر حجم تولید شما را به مشخصات صحیح راهنمایی می کند. بسیاری از مغازه ها متوجه می شوند که الف 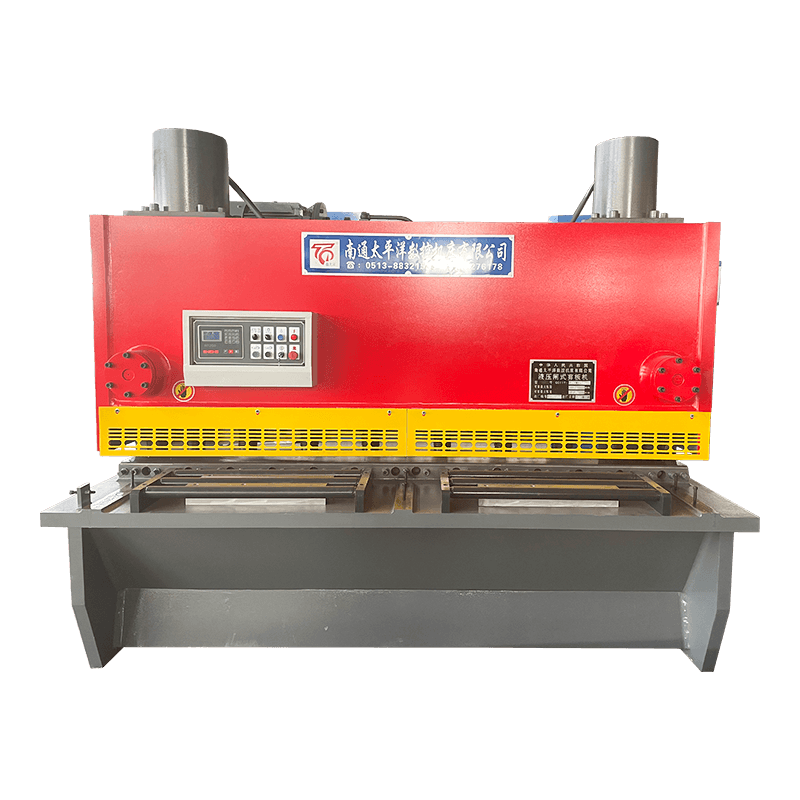 Nantong Pacific - تامین کننده گیوتین هیدرولیک با دسترسی جهانی انتخاب یک تامین کننده قابل اعتماد کیفیت و خدمات را تضمین می کند. Nantong Pacific طیف کاملی از ماشین های برش را ارائه می دهد و از مشتریان در سراسر جهان با کمک پیش فروش تا پس از فروش پشتیبانی می کند. مشاهده محصول → به دلیل کاهش ضایعات و توان عملیاتی بالاتر، ظرف 18 ماه بازپرداخت می کند.
تعمیر و نگهداری مناسب عمر برش هیدرولیک را دو برابر می کند. پیروی از زمانبندی سازنده غیرقابل مذاکره است، اما در اینجا سه روش با تاثیر بالا آورده شده است:
برای بررسی عمیقتر رویههای تعمیر، به راهنمای ما مراجعه کنید خطاها و راه حل های رایج دستگاه برش .
Q1: برش صفحه هیدرولیک برای چه استفاده می شود؟
یک برش صفحه هیدرولیک ورق های فلزی را با استفاده از یک تیغه هیدرولیکی به عرض یا طول دقیق برش می دهد. این روش استاندارد برای پر کردن، پیرایش و آماده سازی صفحات برای خم کردن، جوشکاری یا شکل دهی بیشتر است.
Q2: تفاوت بین گیوتین و برش پرتو چرخشی چیست؟
قیچی گیوتینی تیغه را به صورت عمودی حرکت می دهد و می تواند صفحات ضخیم تر (تا 40 میلی متر) را برش دهد. قیچی پرتو چرخشی تیغه را روی یک لولا میچرخاند و سرعت بالاتر و قاب سبکتری را برای مواد تا 16 میلیمتر ارائه میدهد.
Q3: آیا یک صفحه هیدرولیک می تواند فولاد ضد زنگ را برش دهد؟
بله اکثر قیچی های هیدرولیک می توانند فولاد ضد زنگ 304/316 را تا 8 تا 12 میلی متر با فاصله تیغه و زاویه چنگک مناسب برش دهند. برخی از مدل ها برای جلوگیری از سخت شدن کار نیاز به تنظیم فشار کم دارند.
Q4: چگونه طول برش مناسب را انتخاب کنم؟
طولانی ترین بشقاب استاندارد خود را به اضافه 15 درصد حاشیه اندازه گیری کنید. اندازه های رایج 2500 میلی متر، 3200 میلی متر و 4000 میلی متر است. کوچک کردن یک برش ظرفیت شغلی شما را محدود می کند، در حالی که بزرگ کردن بیش از حد هزینه و فضای کف را افزایش می دهد.
Q5: یک برش هیدرولیک روزانه به چه تعمیراتی نیاز دارد؟
سطح روغن را بررسی کنید، هوا را از مدار هیدرولیک خارج کنید، تیغه ها را از نظر وجود ترک بررسی کنید، و ریل های راهنما را روغن کاری کنید. همچنین گیره های نگهدارنده و دکمه توقف اضطراری را آزمایش کنید.
Q6: آیا یک گیج عقب CNC ارزش سرمایه گذاری را دارد؟
برای تولید دسته ای بله. یک گیج پشتی CNC تکرارپذیری را از 0.5± میلی متر به 0.1± میلی متر بهبود می بخشد و زمان راه اندازی را تا 70 درصد کاهش می دهد. هزینه خود را ظرف 6 ماه در یک فروشگاه با ترکیب بالا پرداخت می کند.
Q7: چرا قیچی من یک سوراخ بر روی لبه بریده باقی می گذارد؟
بریدگی ها نشان دهنده تیرگی تیغه ها، فاصله نادرست (شکاف خیلی بزرگ) یا ساییدگی نگهدارنده است. فاصله را با توجه به ضخامت مواد (معمولاً 5 تا 8 درصد ضخامت) تنظیم کنید و در صورت لزوم تیغه ها را دوباره تیز کنید.
Q8: آیا می توان یک برش صفحه هیدرولیک را در یک خط خودکار ادغام کرد؟
بله قیچیهای هیدرولیک مدرن CNC از ارتباطات شبکه (EtherCAT، Profinet) پشتیبانی میکنند و میتوانند با فیدرهای سیم پیچ، استکرها، و رباتهای خمشی برای خطوط خالی کاملاً خودکار متصل شوند.
محصولات مرتبط $ $
با ما تماس بگیرید
آدرس کارخانه
پارک صنعتی Xichang ، شهر چنگدونگ ، Haiancity ، شهر Nantong ، استان جیانگسو ، چین
ایمیل
تلفن
+86-13906278466
کد QR


