
Sep 16, 2026
هنگامی که یک صفحه فولاد کربنی 6 میلی متری به خمش دقیق 90 درجه با دقت قابل تکرار نیاز دارد، ترمز پرس هیدرولیک تنها دستگاهی است که تناژ و کنترل مورد نیاز را ارائه می دهد. برخلاف پرسهای تاشو یا مکانیکی، سیستمهای هیدرولیک تناژ کاملی را در طول حرکت ایجاد میکنند، که آنها را برای صفحات ضخیم، قطعات کار طولانی و تنظیمات قالبهای پیچیده ایدهآل میکند. این مقاله نحوه عملکرد پرس ترمزهای هیدرولیک را توضیح می دهد، دو نوع هماهنگ سازی غالب را با هم مقایسه می کند و شما را از طریق پارامترهای کلیدی که باید قبل از خرید در نظر بگیرید راهنمایی می کند.
تمام پرس ترمزهای هیدرولیک از سیلندرهای هیدرولیک برای حرکت رم (پرتو بالایی) به سمت پایین استفاده می کنند. پمپ روغن را به داخل سیلندرها فشار می دهد و نیرویی را ایجاد می کند که از طریق قوچ به پانچ منتقل می شود و ورق را به داخل یک دای V-die فشار می دهد. مزیت اساسی هیدرولیک چگالی نیرو است: یک سیلندر فشرده می تواند صدها تن را بدون اینرسی مکانیکی چرخ فلایویل یا کلاچ تولید کند.
سرعت حرکت و موقعیت توسط شیرهای سروو یا شیرهای متناسب کنترل می شود. در مدلهای مدرن CNC، کنترلکننده به سوپاپها دستور میدهد تا موقعیت دقیق پایین تا مرکز مرده را به دست آورند و تغییرات دمای روغن و انحراف قاب را جبران کند. با توجه به کتاب های راهنمای صنعت، یک ترمز پرس هیدرولیک به خوبی تنظیم شده می تواند زوایای خمش را در 0.5± درجه در هزاران چرخه نگه دارد.
پرس ترمزهای مکانیکی برای حرکت دادن قوچ به یک محور چرخشی متکی هستند. آنها سرعت بالا اما قابلیت تنظیم ضربه محدود را ارائه می دهند و در هنگام خم شدن نزدیک به ظرفیت، خطر بارگذاری بیش از حد درایو را دارند. از سوی دیگر، ترمزهای پرس هیدرولیک دارای یک سیستم کاهش فشار داخلی هستند: اگر مواد خیلی ضخیم باشد یا عدم تطابق قالب بسیار زیاد باشد، دریچه کمکی باز می شود و از آسیب به ماشین و ابزار جلوگیری می کند. این حاشیه ایمنی در محیطهای کارگاهی که ضخامت مواد از دستهای به دسته دیگر متفاوت است، حیاتی است.
تمام پرس ترمزهای هیدرولیک باید در هنگام خم شدن، قوچ را موازی با میز نگه دارند. دو مکانیسم اثبات شده استفاده می شود: همگام سازی محور پیچشی (مکانیکی) و همگام سازی سروو الکتروهیدرولیک. هر کدام با مقیاس های مختلف تولید و الزامات دقت مناسب است.
این طرح از یک میله پیچشی استفاده می کند که سیلندرهای هیدرولیک چپ و راست را به هم متصل می کند. هنگامی که سیلندرها حرکت می کنند، میله پیچشی هر دو طرف را مجبور می کند که به طور مساوی حرکت کنند. این سیستم از نظر مکانیکی قوی است، نیازی به بازخورد الکترونیکی ندارد و نگهداری آن آسان است. این مقرون به صرفه ترین انتخاب برای خم شدن همه منظوره تا ضخامت صفحه 6 میلی متر است. برای یک اسب کار قابل اعتماد در این دسته، 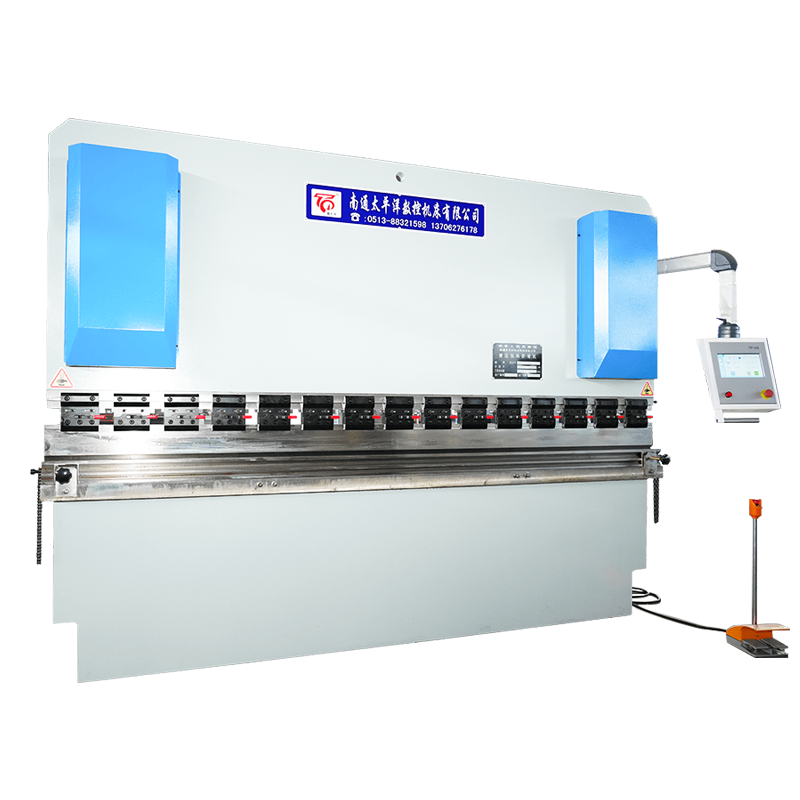 ترمز پرس هیدرولیک هیدرولیک CNC چرخشی محور WC67K این ترمز فشاری هماهنگ شده مکانیکی موازی قابل اعتمادی را بدون بازخورد الکترونیکی ارائه می دهد، و آن را به یک انتخاب مقرون به صرفه برای خمش عمومی تا ضخامت 6 میلی متر، ایده آل برای تولید با حجم بالا تبدیل می کند. مشاهده محصول → یک ساختار اثبات شده با یک قاب جوش داده شده با صفحه فولادی ارائه می دهد که توسط نرم افزار تنش ANSYS تجزیه و تحلیل شده است.
در اینجا، هر سیلندر به طور مستقل توسط یک سوپاپ سروو و یک رمزگذار خطی کنترل می شود. کنترلر CNC به طور مداوم موقعیت رم چپ و راست را مقایسه می کند و جریان روغن را در زمان واقعی تنظیم می کند. این امر موازی سازی بسیار بالایی را امکان پذیر می کند - معمولاً در 0.02 میلی متر - و اجازه می دهد تا جبران تاج در کنترل کننده برنامه ریزی شود. را 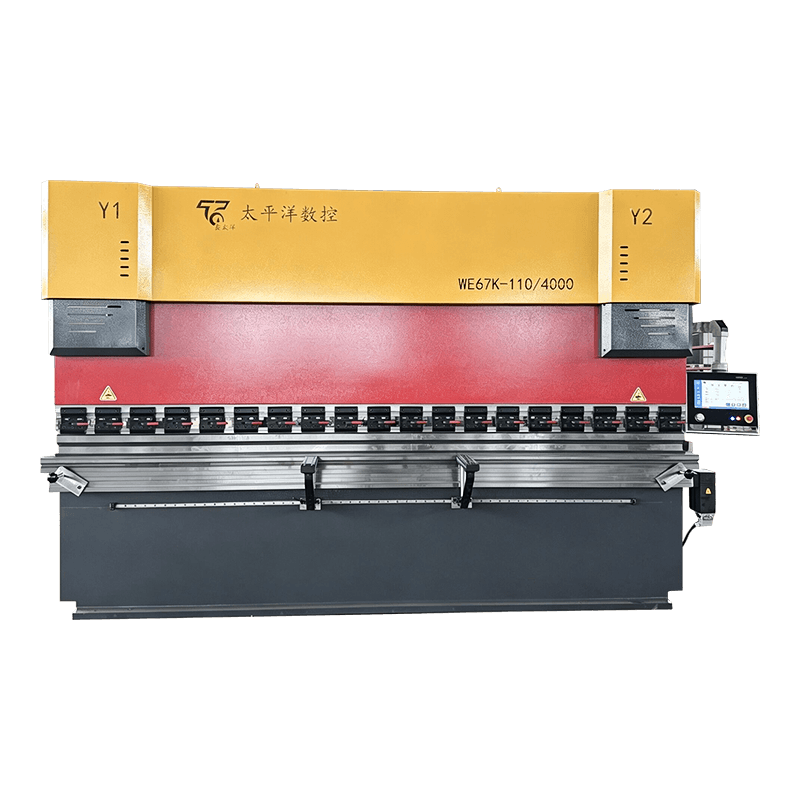 ترمز پرس هیدرولیک سروو CNC الکتروهیدرولیک WE67K این مدل با کنترل مستقل دریچههای سروو و رمزگذارهای خطی، به موازیسازی در 0.02 میلیمتر دست مییابد و از جبران تاج پشتیبانی میکند، مناسب برای هوافضا و کارهای معماری دقیق. مشاهده محصول → برای صنایعی طراحی شده است که خواستار خمش با دقت بالا در قطعات کار طولانی مانند هوافضا و پانل های معماری فولاد ضد زنگ هستند.
هر دو سری در محدوده تناژ 40 تا 1000 تن موجود هستند و می توانند به ابزار استاندارد یا سفارشی مجهز شوند. انتخاب در درجه اول به تحمل زاویه ای مورد نیاز و حجم تولید بستگی دارد - مدل های الکتروهیدرولیک از قبل هزینه بیشتری دارند اما زمان ضایعات و راه اندازی را در اجرای با اختلاط بالا کاهش می دهند.
انتخاب ماشین مناسب فراتر از تناژ است. پارامترهای زیر باید با هندسه قطعه کار، مواد و توان عملیاتی مورد نظر شما مطابقت داشته باشند.
| پارامتر | چرا اهمیت دارد | محدوده معمولی |
|---|---|---|
| نیروی خمشی (تناژ) | حداکثر ضخامت صفحه ای که می توانید خم کنید را تعیین می کند | 40 تا 1000 تن |
| طول خم شدن | باید طولانی ترین قطعه کاری را که پردازش می کنید بپوشاند | 1.5 - 8 متر |
| سکته مغزی | بر حداکثر ارتفاع فلنج جانبی تأثیر می گذارد | 100-400 میلی متر |
| عمق گلو | فاصله از قاب تا مرکز قالب | 200-500 میلی متر |
| سیستم کنترل | 2 محور (Y1 Y2) در مقابل 4 محور (Y1 Y2 X R) | CNC با صفحه نمایش لمسی |
| گیج پشت | سنج خودکار برای عرض فلنج های قابل تکرار | محور X ± 0.1 میلی متر |
علاوه بر پارامترهای استاندارد، انعطاف پذیری سازنده ماشین ابزار را در نظر بگیرید. تولیدکنندگانی مانند Nantong Pacific طرحهای غیراستاندارد ارائه میدهند - به عنوان مثال، تختهای بسیار بلند یا قابهای تقویتشده برای خم کردن فولاد ضد زنگ - که وقتی پروژههای شما خارج از مشخصات کاتالوگ باشد، میتواند یک مزیت باشد. برای بسیاری از مغازه ها، 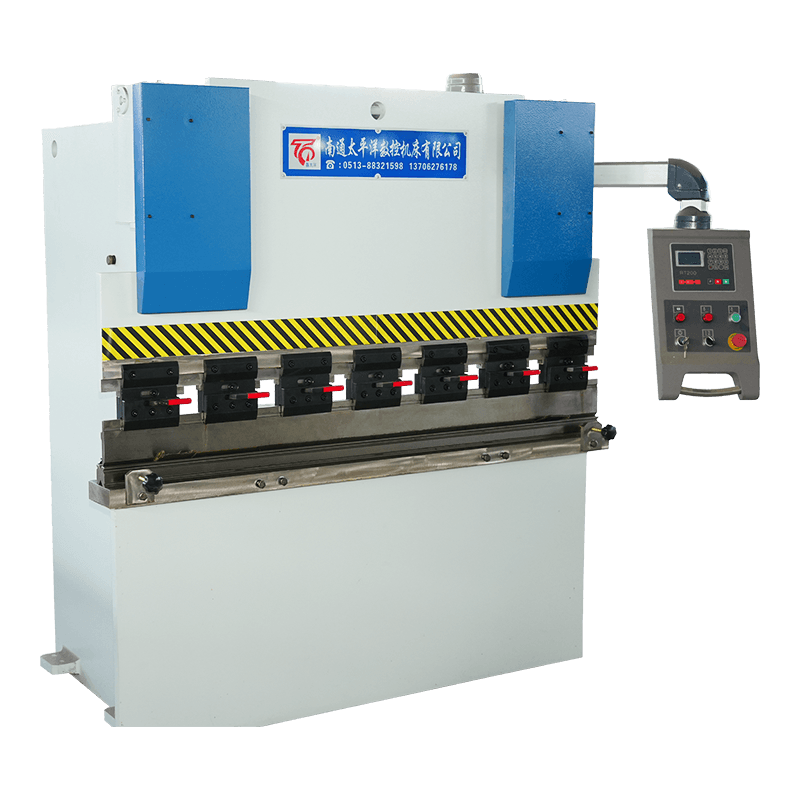 دستگاه خم کن ورق هیدرولیک WC67Y یک ترمز پرس NC سطح پایه قوی با کنترلر E21 و قاب فولادی جوش داده شده، طراحی شده برای کارگاه های کوچک تا متوسط که نیاز به خمش قابل اعتماد و کم تعمیر و نگهداری بدون ویژگی های پیشرفته CNC دارند. مشاهده محصول → هنگامی که ویژگی های CNC هنوز مورد نیاز نیست، به عنوان یک راه حل قوی در سطح ورودی عمل می کند.
برای نگاهی عمیق تر به عملکرد روزانه و عیب یابی، مراجعه کنید خطاهای رایج دستگاه خم کن هیدرولیک و راه حل های آنها و شیوه های نگهداری مناسب .
ترمزهای پرس هیدرولیک بادوام هستند، اما نادیده گرفتن کیفیت مایع، وضعیت آب بندی و تمیزی فیلتر منجر به افت فشار و رانش موقعیت می شود. یک چک لیست هفتگی ساده – بررسی سطح روغن، بازرسی نشتی، و خم شدن آزمایشی با یک قالب شناخته شده – می تواند عمر دستگاه را چندین سال افزایش دهد. شایع ترین شکایات اپراتور شامل سرعت پایین رم (اغلب مشکل پمپ یا سوپاپ)، خمش ناهموار (ساییدگی آب بند سیلندر) و تغییر زاویه (سنج عقب یا تنظیم تاج) است.
بسیاری از این مشکلات با تغییر برنامه ریزی شده روغن هیدرولیک (هر 2000 ساعت یا سالانه) و تمیز نگه داشتن راهنماهای رم قابل پیشگیری هستند. اگر با مشکلات مداوم مواجه شدید، راهنمای عیب یابی که قبلا ذکر شد، تشخیص گام به گام برای هر علامت را پوشش می دهد.
A: ترمزهای پرس هیدرولیک از سیلندرهای پر از روغن برای تولید نیرو استفاده می کنند که برای خمش های سنگین (صفحه 3 میلی متری >) ایده آل است. ترمزهای پرس سروو الکتریک از پیچ های توپی استفاده می کنند که توسط موتورهای سروو حرکت می کنند و سرعت و کارایی انرژی بالاتری را برای کار با گیج نازک ارائه می دهند.
A: برای طول خمشی 2 متری با دهانه V-Die 8× ضخامت مواد، تقریباً 80 تن مورد نیاز است. از فرمول استفاده کنید: نیرو (تن) = (طول × ضخامت مواد² × 1.5) / باز شدن قالب.
پاسخ: بله، اما فولاد ضد زنگ به دلیل استحکام کششی بالاتر، به حدود 50 درصد تناژ بیشتر نسبت به فولاد نرم با همان ضخامت نیاز دارد. اطمینان حاصل کنید که قاب و ابزار دستگاه برای نیروی اضافی درجه بندی شده اند.
A: با نگهداری مناسب، ترمز پرس هیدرولیک می تواند به مدت 20 تا 30 سال به طور قابل اعتماد کار کند. عوامل کلیدی: تعویض منظم روغن، تعویض مهر و موم هر 5 تا 10 سال، و جلوگیری از اضافه بار مداوم.
A: یک گیج پشتی ورق را قبل از هر خم شدن به دقت قرار می دهد. گیجهای پشتی CNC این کار را خودکار میکنند و زمان راهاندازی را کاهش میدهند و ابعاد فلنج قابل تکرار را در ± 0.1 میلیمتر تضمین میکنند.
پاسخ: بله، مخصوصاً مدلهای سروو الکتروهیدرولیک با سرعت نزدیک رم سریع (تا 200 میلیمتر بر ثانیه) و تعویض ابزار خودکار. آنها به طور گسترده در خطوط تولید خودرو و لوازم خانگی استفاده می شوند.
محصولات مرتبط $ $
با ما تماس بگیرید
آدرس کارخانه
پارک صنعتی Xichang ، شهر چنگدونگ ، Haiancity ، شهر Nantong ، استان جیانگسو ، چین
ایمیل
تلفن
+86-13906278466
کد QR


